在工业制造中,“静电”不仅可以用来除尘、喷涂,也可以用于材料的定向沉积。
静电植绒(Electrostatic Flocking)和静电植砂(Electrostatic Abrasive Coating)就是其中两个典型应用。
有趣的是,这两项工艺本就同出一源:1926 年,美国 Behr-Manning 公司在砂纸制造试验中,为让磨粒尖端朝上以获得更好的磨削效果,意外发现了电沉积定向植入效应——这一发现后来逐步演变为今天的静电植绒技术。可以说,植砂的诉求孕育了植绒,两者从诞生之初就血脉相连。
从表面来看,两者都利用高压静电场,使材料运动并附着到预先涂胶的基材表面。因此,不少人会认为:
静电植砂是不是就是把植绒机里的绒毛换成磨料?
答案是否定的。
虽然两者具有相似的物理基础,但由于纤维和磨粒在质量、形状、密度以及最终产品功能上的巨大差异,两种工艺对设备设计和过程控制提出了完全不同的要求。
静电植绒主要用于将尼龙、粘胶、聚酯等短纤维植入已经涂覆胶黏剂的基材表面。
在高压静电场作用下,纤维受到电场力作用,并趋向沿电场方向排列,最终插入胶层。
与磨料依靠介电极化不同,绒毛带电是“接触带电+极化”协同:绒毛在电场中与电极接触获得净电荷,同时被极化为偶极子并不断转动,直至与电场方向平行——这正是绒毛能够“站立”而非“躺平”的物理原因。为保证带电均匀,化纤绒毛使用前还必须经过电着处理,人为调控表面导电性,才能获得理想的伸直度与飞翔性。
其核心目标之一是:
让大量短纤维尽可能均匀、垂直地排列在基材表面。
常规绒毛规格覆盖 0.8~80 旦尼尔、长度多在 0.3~1.0 毫米;高端植绒面料的植绒密度可达每平方毫米 2000~2800 根,磨耗牢度可达数千次以上。
因此,静电植绒广泛应用于:
汽车内饰
纺织及装饰材料
包装材料
密封件
工业表面处理等领域
医疗与卫生耗材(如采样拭子)
对于植绒工艺而言,绒毛密度、直立度、均匀性以及附着牢度都是重要指标。
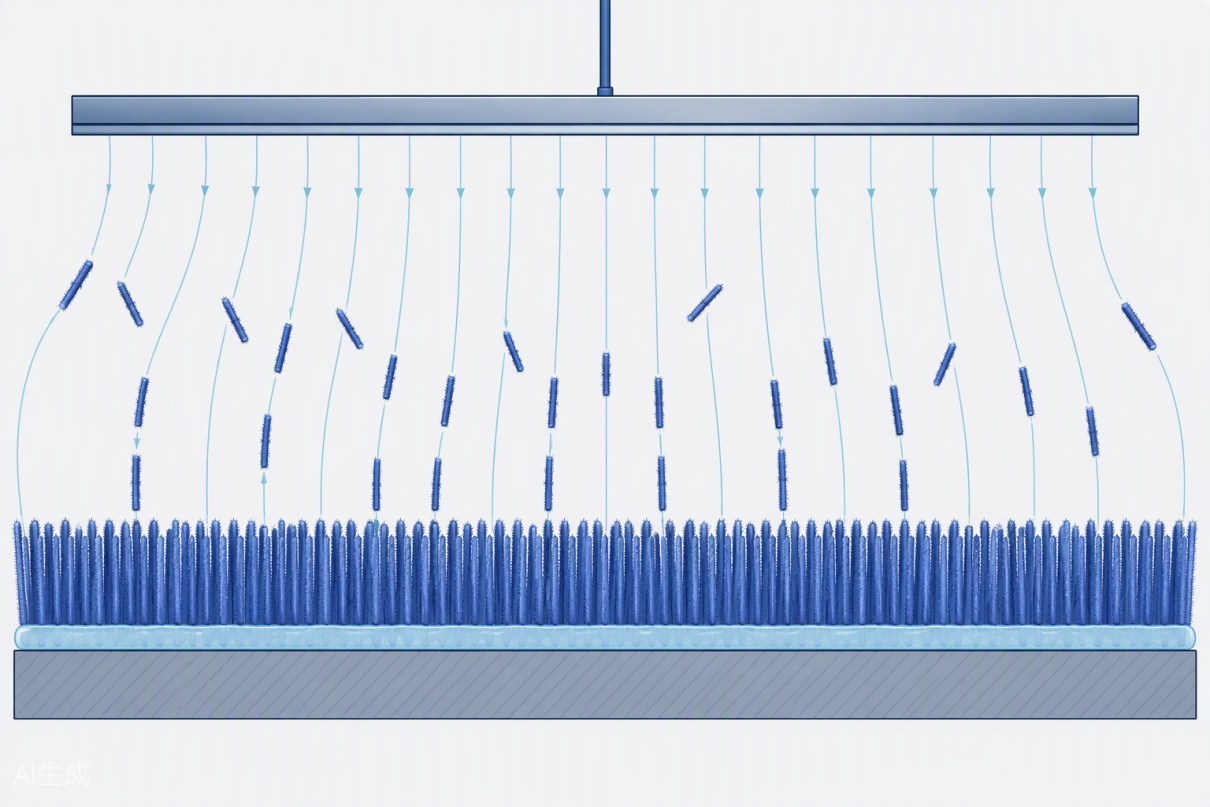
图 1|静电植绒原理示意:纤维沿电场方向运动并垂直植入胶层
静电植砂是涂附磨具(Coated Abrasives)制造中的核心工艺之一。
与纤维不同,磨料是典型的电介质,其带电依靠介电极化:外加电场使磨粒内部束缚电荷的中心发生位移,形成偶极子并在电场力作用下定向运动。因此,每种磨料的介电常数直接决定了它的可植性——碳化硅可在较低电压下完成植砂,刚玉需要更高电压,而金刚石因晶体结构难以形成偶极子,传统上难以直接植砂,需借助表面改性工艺才能实现。
典型砂纸、砂布生产过程包括:
放卷 → 底胶(Make Coat)→ 静电植砂 → 一次固化 → 复胶(Size Coat)→ 二次固化 → 后处理
工程上,植砂电场多采用低频交流高压(0~60kV,直流方案峰值可达 140kV),极板间距通常约 50mm;典型产线将输砂速度控制在 8~10m/min、下砂量 100~150g/m²,并把植砂量稳定在1~300g/m²的宽区间内。按磨料覆盖率,植砂又分为密植砂(约 80%~100%,金属重负荷磨削)、疏植砂(约 50%~80%,木工磨削)与超疏植砂(约 20%~50%,漆面等防堵塞场景)三档。
与植绒不同,静电植砂所处理的不是轻质纤维,而是具有一定质量和不规则几何形状的磨料颗粒,例如:
氧化铝 Aluminum Oxide
碳化硅 Silicon Carbide
锆刚玉 Zirconia Alumina
陶瓷磨料 Ceramic Abrasive Grain
静电植砂的目标也不仅仅是:
“把磨料粘到砂纸上。”
更重要的是利用合理的静电场设计,使磨粒获得有利的运动和取向,从而改善磨粒在胶层中的排列状态和分布均匀性。
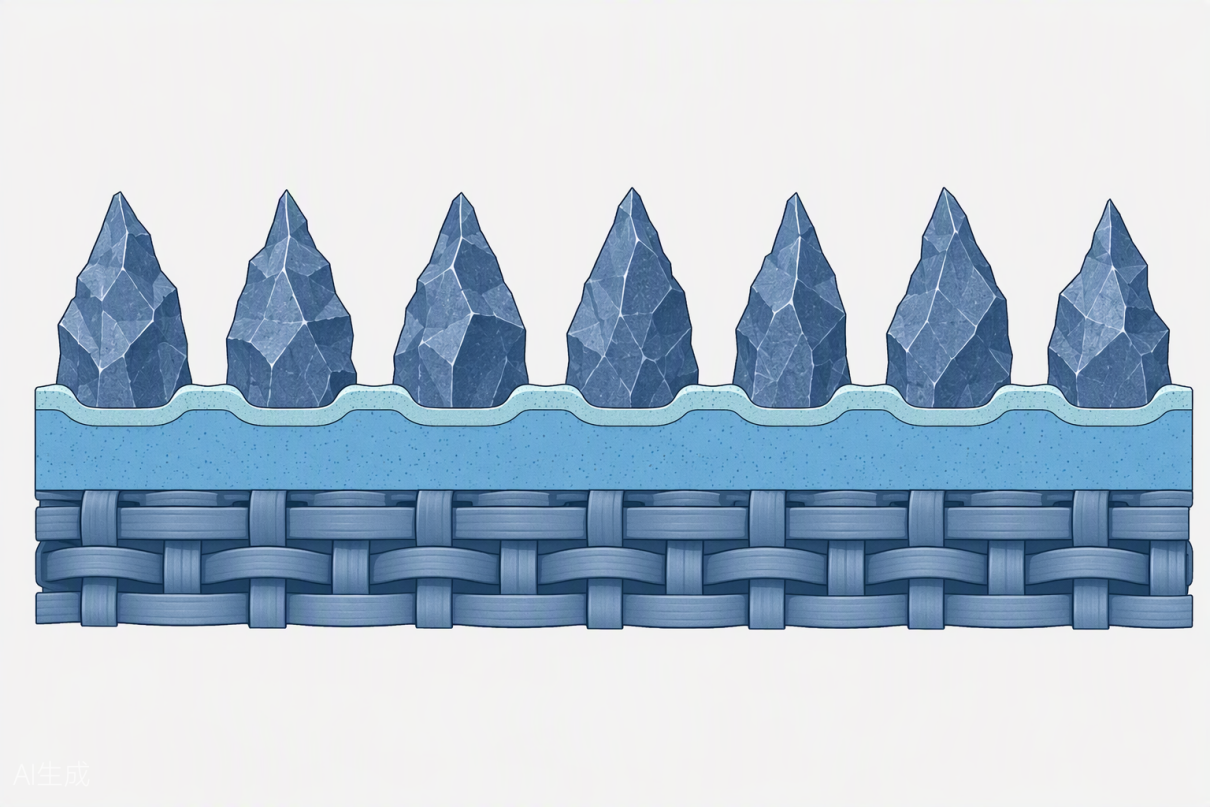
图 2|涂附磨具截面结构:基材、底胶、定向排列的磨粒与复胶
这正是静电植砂与普通重力撒砂的重要区别之一。
如果磨粒仅依靠重力落到胶层表面,其落下时的方向具有较大的随机性。
部分磨粒可能平躺,部分倾斜,也有部分尖锐切削端能够朝外。
电场力总体作用于砂粒重心,其结果是磨粒“大头朝里扎入胶层、尖头朝外指向磨削侧”——这与涂附磨具“磨削锋利、等高性好”的使用要求天然契合。
而对于涂附磨具而言,磨粒最终承担的是切削作用。
因此,在其他条件相同的情况下,磨粒在胶层中的姿态和有效切削刃暴露状态,会影响最终磨削性能。
静电植砂技术的价值之一,就是通过电场作用改善磨粒的取向和排列,使更多有效切削刃能够参与后续磨削。
数据可以佐证:静电植砂砂带的磨削效率比一般重力植砂砂带高 25% 以上,加工表面粗糙度更均匀,磨屑不易堵塞砂面。
所以评价一台静电植砂设备,不能只问:
“电压是多少?”
还应该关注:
磨粒最终是怎样被植到基材上的。

图 3|磨粒取向对比:重力撒砂(左,随机倒伏)与静电植砂(右,尖端朝外)
| 对比项目 | 静电植绒 | 静电植砂 |
| 沉积材料 | 短纤维 | 磨料颗粒 |
| 常见材料 | Nylon / Rayon / Polyester | AO / SiC / Zirconia / Ceramic |
| 带电机制 | 接触带电+极化协同,绒毛需电着处理 | 介电极化,介电常数决定可植性 |
| 典型电场 | 直流 40~100kV | 低频交流 0~60kV(直流峰值 140kV) |
| 质量指标 | 密度、直立度、牢度 | 植砂量与密度分档(密植/疏植/超疏植) |
| 材料特点 | 轻、细长 | 较重、不规则 |
| 核心目标 | 纤维直立、均匀 | 磨粒取向、分布及植砂量 |
| 基材 | 织物、塑料、汽车内饰等 | 纸、布、薄膜及其他磨具基材 |
| 最终产品 | 植绒材料 | 砂纸、砂布、砂带等 |
| 关键设备控制 | 绒毛密度与直立度 | 电场、供砂、植砂量、均匀性、粒度适应性 |
| 后续工艺 | 固化、清理 | Make/Size Coat及多段固化 |
因此:
相似的是静电原理,不同的是材料特性、工艺目标以及整套设备工程设计。
这是设备选型过程中容易出现的一个误区。
有人看到植绒设备同样采用几十甚至上百千伏的高压系统,就认为只要高压足够高,就可以进行静电植砂。
实际上:
High Voltage ≠ Good Abrasive Coating
高电压本身并不能代表良好的植砂效果。
磨料与绒毛在质量、密度、粒径、形状以及电学特性等方面存在明显差异。
更关键的是电学特性的差异:磨料的介电常数与纤维的表面比电阻,决定了二者需要完全不同的电场形式与电压窗口。加之植砂设备还须覆盖 P40~P2000 的宽粒度范围,并把生产环境稳定在25℃±2℃、相对湿度 50%±5%的水平——远非“换个高压电源”那么简单。
特别是在不同粒度磨料的连续生产过程中,设备还需要综合考虑:
高压电场设计、电极结构、电极距离、磨料供给、砂层状态、输送速度、回砂循环、绝缘设计、安全保护以及生产环境等因素。
这些参数相互影响,最终共同决定植砂效果。
因此,一台真正用于涂附磨具生产的静电植砂设备,本质上是一套围绕磨料定向沉积建立的完整工艺系统。
在文声智能,我们更关注的不是单一的“高压数值”,而是:
静电场设计
根据产品、磨料及生产工艺建立合理、稳定的静电场。
磨粒取向
改善磨粒在电场中的运动与排列状态。
植砂均匀性
关注横向及纵向磨料分布的一致性。
不同粒度适应能力
针对不同磨料和粒度范围进行工艺匹配。
连续生产稳定性
设备不仅需要在短时间试机时获得良好效果,更重要的是能够满足持续工业生产要求。
随着涂附磨具行业向更高效率、更高一致性和更精细化制造发展,设备的价值也正在发生变化。
静电植砂不应该仅仅解决:
Can we coat the abrasive grains?
更应该解决:
How can we control the way abrasive grains are coated?
也就是说:
从“能不能植砂”
走向
“如何让磨粒更加均匀、稳定并以更合理的状态植入胶层”。
这也是文声智能在涂附磨具设备领域持续研究和实践的方向。
让磨料分布更均匀,让生产过程更稳定。
文声智能专注于涂附磨具生产及相关智能装备,为客户提供从单机设备到研磨涂附产品智慧工厂的整体解决方案。
文声研磨事业部|WINSING Abrasive Machinery Division
Coated Abrasives Manufacturing Equipment
Electrostatic Abrasive Coating Technology
Abrasive Converting & Automation Solutions
WINSING Intelligent Manufacturing · Serving Global Industry